简体中文
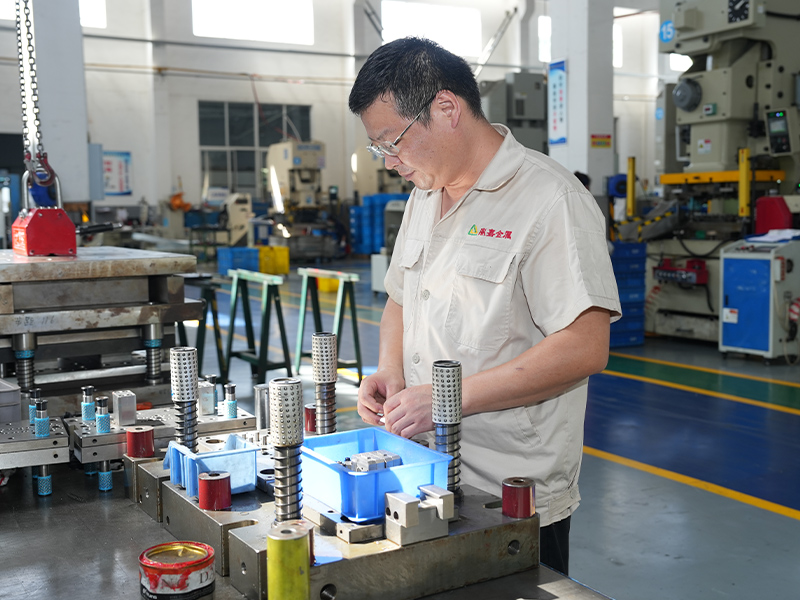
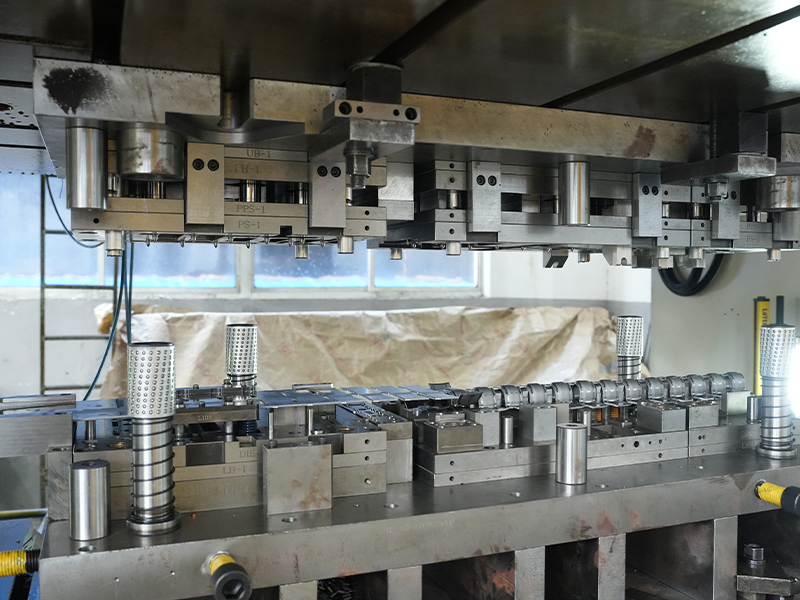
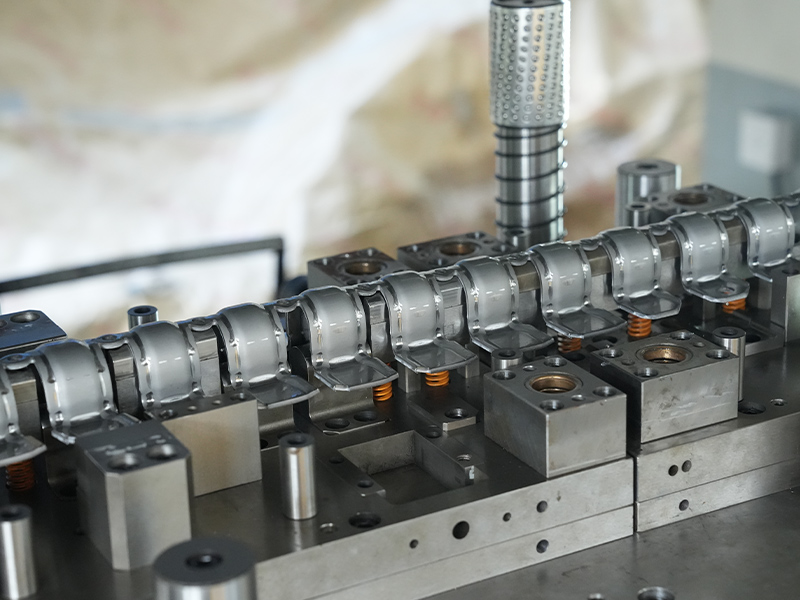
برای یک مهندس که اتصالات داخلی را مشخص می کند، یک مدیر تدارکات تامین کننده قفس های بلبرینگ، یا یک طراح محصول که اتلاف گرما را بهینه می کند، قطعات مهر و موم مسی اغلب نشان دهنده همگرایی عملکرد و قابلیت ساخت هستند که تعداد کمی از انواع اجزای دیگر می توانند مطابقت داشته باشند. چالش این نیست که آیا می توان مس را مهر زد، بلکه این است که چگونه می توان آلیاژ مناسب را انتخاب کرد، تلورانس هایی را تعریف کرد که هزینه و عملکرد را متعادل می کند و قبل از برش اولین ابزار، سؤالات درست را از تأمین کنندگان بپرسید.
قطعات مهر زنی مسی چیست؟
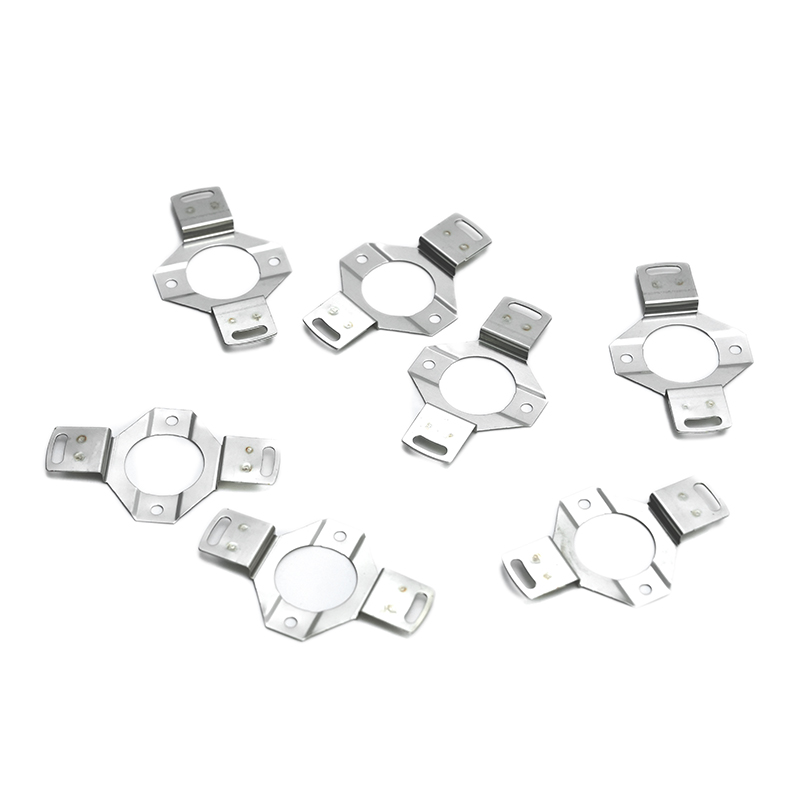
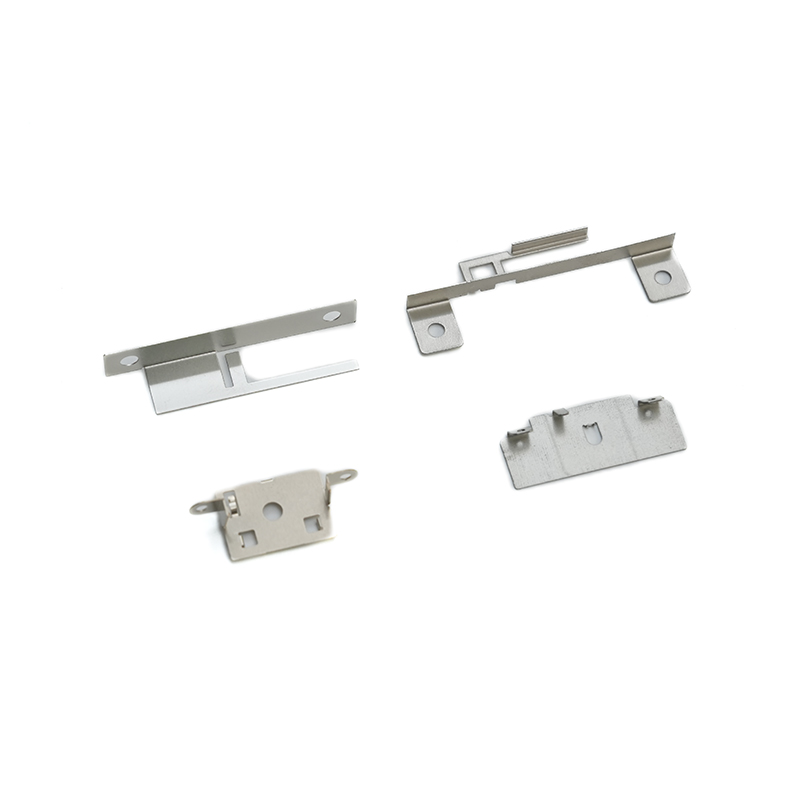
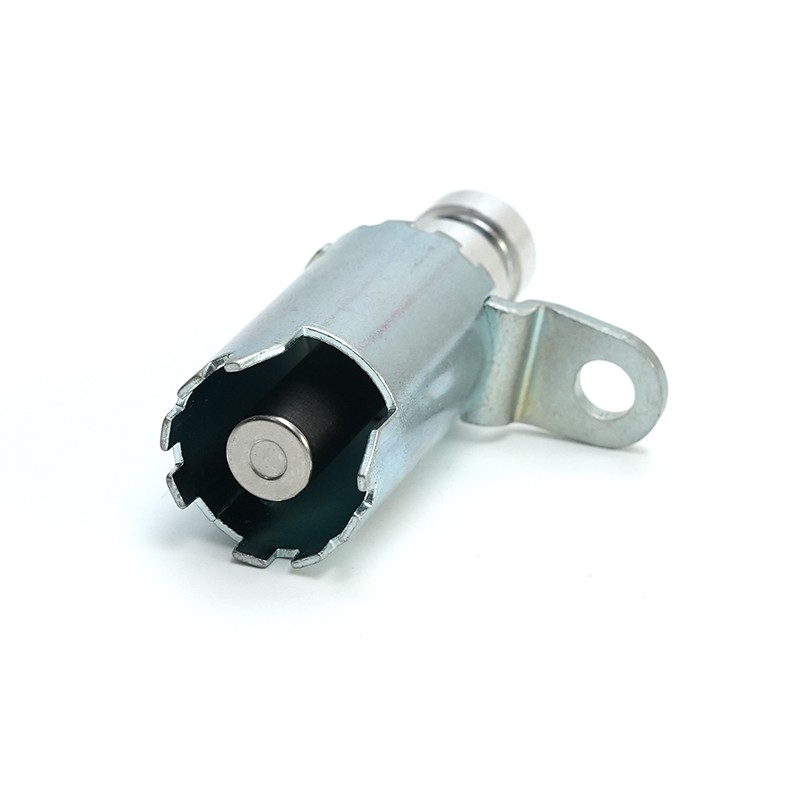
قطعات مهر زنی مسی اجزای فلزی دقیقی هستند که از طریق تغذیه نوار مس یا آلیاژ مس از طریق قالب مهر زنی مترقی یا مرکب تحت تناژ بالا تولید می شوند. نوار خالی، سوراخ می شود، خم می شود، کشیده می شود و در یک توالی از ایستگاه ها، اغلب با سرعت بیش از 200 ضربه در دقیقه، شکل می گیرد. نتیجه یک قطعه شبکهای است که الزامات ابعادی سخت را با حداقل پردازش ثانویه برآورده میکند - که در کاربردهای الکتریکی، خودرویی و صنعتی با حجم بالا بسیار مهم است.
بررسی اجمالی فرآیند
توالی تولید با نوار مسی، معمولاً بین 0.05 میلی متر تا 3.0 میلی متر ضخامت آغاز می شود که از یک سیم پیچ به پرس تغذیه می شود. یک قالب پیشرونده چندین عملیات را در یک حرکت انجام می دهد. ماهیت پیوسته این فرآیند، تکرارپذیری یکپارچه به قسمت را ممکن میسازد و حجم سالانه 100000 تا دهها میلیون قطعه را پشتیبانی میکند. مراحل کلیدی عبارتند از پایلوت برای هم ترازی دقیق، خالی کردن پروفیل بیرونی، شکل دادن ویژگی هایی مانند شعاع ها یا برجسته ها و جداسازی قسمت تمام شده از حامل. ابزار پیشرفته سیستمهای حسگر و بینایی درون قالب را برای تشخیص انحرافات در زمان واقعی یکپارچه میکند.
چرا مس را انتخاب کنید؟
رسانایی الکتریکی مس (تا 100٪ IACS برای گریدهای خالص) آن را به ماده انتخابی برای اجزای حامل جریان تبدیل می کند. رسانایی حرارتی آن، تقریبا 20 برابر فولاد ضد زنگ، گرما را از اتصالات حساس در ماژول های قدرت و مجموعه های LED می کشد. علاوه بر این، مس در بسیاری از محیطهای داخلی بدون نیاز به پوشش محافظ، مقاومت در برابر خوردگی طبیعی را ارائه میکند و شکلپذیری بالای آن به شکلهای پیچیدهای اجازه میدهد که مواد انعطافپذیر کمتری را ترک کنند. در مقایسه با آلومینیوم، قطعات مهر زنی مس خطر خوردگی گالوانیکی را هنگام جفت شدن با هادی های مسی از بین می برد و حالت های خرابی خاتمه را در طول چرخه عمر محصول کاهش می دهد.
انتخاب آلیاژ مس مناسب
انتخاب یک آلیاژ مهم ترین تصمیم در فرآیند تعیین مشخصات است. عوامل الکتریکی، مکانیکی، حرارتی و اقتصادی باید با محیط عملیاتی مورد نظر سنجیده شوند. سه خانواده مس که معمولاً مهر شدهاند - مس خالص، برنج و برنز فسفر - هر کدام یک نمایه مبادلهای متمایز دارند.
مس خالص، برنج، برنز فسفر
| آلیاژ | رسانایی (%IACS) | UTS معمولی (MPa) | شکل پذیری | مزیت اصلی |
|---|---|---|---|---|
| C11000 (ETP مس) | 100 | 220-310 | عالی | بالاترین هدایت الکتریکی/حرارتی |
| C26000 (کارتریج برنجی) | 28 | 310-580 | خوب | ماشینکاری و تعادل هزینه |
| C51000 (برنز فسفر) | 15 | 470-690 | متوسط | مقاومت در برابر خستگی و خواص فنر |
مس خالص (C11000) برای میلههای اتوبوس، کنتاکتهای توزیع برق و سینکهای حرارتی که در آن حداقل افت ولتاژ یا حداکثر انتقال حرارتی مورد نیاز است، بیهمتا است. با این حال، استحکام تسلیم پایین آن استفاده از آن را در کنتاکت های فنری محدود می کند. برنج (C26000) تعادل مطلوبی از استحکام، مقاومت در برابر خوردگی و هزینه مواد خام پایینتر را ارائه میدهد و آن را برای اتصالات، پایانهها و اتصالات صنعتی تزئینی ایدهآل میکند. فسفر برنز (C51000) بهترین ترکیبی از خواص فنر و عمر خستگی را فراهم می کند که هر ساله به میلیاردها فنر تماس الکتریکی و انگشتان محافظ EMI متکی است. توانایی این آلیاژ برای حفظ نیروی تماس در هزاران سیکل جفت گیری، آن را در کانکتورها و سوکت های رله ضروری می کند.
عوامل انتخاب مواد
فراتر از رسانایی و استحکام، ماتریس انتخاب باید شامل شکلپذیری (محدودیتهای نسبت R/t)، مقاومت در برابر تنش در دمای بالا، و سازگاری با فرآیندهای آبکاری یا جوشکاری بعدی باشد. برای یک پره سینک حرارتی CPU، نفوذ حرارتی و سهولت لحیم کاری غالب است. برای قفس یاتاقان، استحکام خستگی تحت بارگذاری چرخه ای و سازگاری روغن در اولویت قرار دارد. شروع با حالت شکست غالب در برنامه - گرمای بیش از حد الکتریکی، شکستگی مکانیکی یا خوردگی - میدان آلیاژ را به سرعت محدود می کند و از تعیین بیش از حد که هزینه های مواد را بالا می برد، جلوگیری می کند.
ملاحظات طراحی و ساخت
اگر هندسه قطعه اصول تغییر شکل ورق فلز را نادیده بگیرد، حتی یک آلیاژ بهینه نیز در ارائه عملکرد و کیفیت شکست خواهد خورد. همکاری اولیه بین مهندس طراح و تامین کننده مهر زنی می تواند زمان تولید ابزار را کوتاه کند و از خرابی های پرهزینه در زمینه جلوگیری کند.
Bend Radius و Springback
حداقل شعاع خمیدگی داخلی با ضخامت یک ماده، نقطه شروع مطمئنی برای اکثر آلیاژهای مس است، اما شعاع های محکم تر در مواد آنیل شده با جهت دانه بندی مطلوب امکان پذیر است. فنر بک - بازیابی الاستیک که باعث باز شدن زاویه خم شده پس از جمع شدن پانچ می شود - باید در هندسه ابزار جبران شود. آلیاژهای مس معمولاً برگشت فنری کمتری نسبت به فولاد ضد زنگ دارند، با این حال برنز فسفر میتواند بسته به مزاج به زوایای خمشی 2 تا 6 درجه نیاز داشته باشد. پیشبینی بازگشت فنری با استفاده از شبیهسازی المان محدود، تکرارهای آزمایشی را کاهش میدهد و ثبات ابعادی را در سراسر سیم پیچ تضمین میکند.
تلورانس ها و کنترل دقیق
مهر زنی پیشرونده می تواند به طور معمول تحمل ابعادی 0.05 ± میلی متر را روی ویژگی های حیاتی داشته باشد، با محدودیت های سخت تری که از طریق ایستگاه های سکه گذاری یا اصلاح در قالب قابل دستیابی است. اندازه سوراخ، فاصله گام و الزامات مسطح بودن باید بر اساس استانداردهای صنعتی مانند ISO 2768 بررسی شوند. برای مثال، برای قفس های مسی با دیواره نازک، حفظ ضخامت دیواره و تمرکز ثابت در 10 میکرومتر، تعادل دینامیکی قفس و سطح نویز در کاربردهای موتور دقیق را تعیین می کند. تامینکنندهای با طراحی ابزار داخلی و قابلیت سنگزنی CNC در موقعیت بهتری قرار دارد تا تحملهای میکرو را در میلیونها ضربه حفظ کند.
تکمیل سطح و پس از درمان
بسیاری از مهر زنی های مسی به شکل شکلی استفاده می شوند که بر مقاومت در برابر خوردگی بومی تکیه دارند. هنگامی که محافظت یا لحیم کاری اضافی مورد نیاز است، پوشش های قلع، نقره یا نیکل آبکاری شده با استفاده از فرآیندهای آبکاری انتخابی یا کلی اعمال می شود. عملیات غیرفعال سازی و پوشش های ضد تیرگی برای اجزای برنجی که برای محیط های قابل مشاهده یا خشن قرار می گیرند رایج است. تامین کننده مهر زنی باید چسبندگی آبکاری را از طریق آزمایش شوک حرارتی تایید کند و ضخامت پوشش را در مقاطع ریز اندازه گیری کند.
کاربردهای معمول قطعات مهر زنی مسی
تطبیق پذیری قطعات مسی مهر شده در حضور آنها در صنایع، از اتصالات داخلی تراشه در مقیاس نانومتر تا تابلو برق صنعتی سنگین، منعکس شده است. مثالهای زیر کاربردهای با ارزشی را نشان میدهند که در آن خواص مس مستقیماً عملکرد محصول را ممکن میسازد.
قطعات الکتریکی و الکترونیکی
بیش از 60 درصد مصرف مس به صورت مهر شده به توزیع برق و اتصال الکترونیکی ختم می شود. بلوک های ترمینال، گیره های فیوز، تسمه های زمین و سپرهای EMI/RFI سالانه میلیاردها دلار تولید می شوند. کنتاکتهای برنزی فسفر ستون فقرات کانکتورهای مدولار و کارتخوانهای هوشمند هستند که در آنها نیروی ثابت و قابلیت اطمینان طولانیمدت قابل مذاکره نیست.
بلبرینگ های خودرو و صنعتی
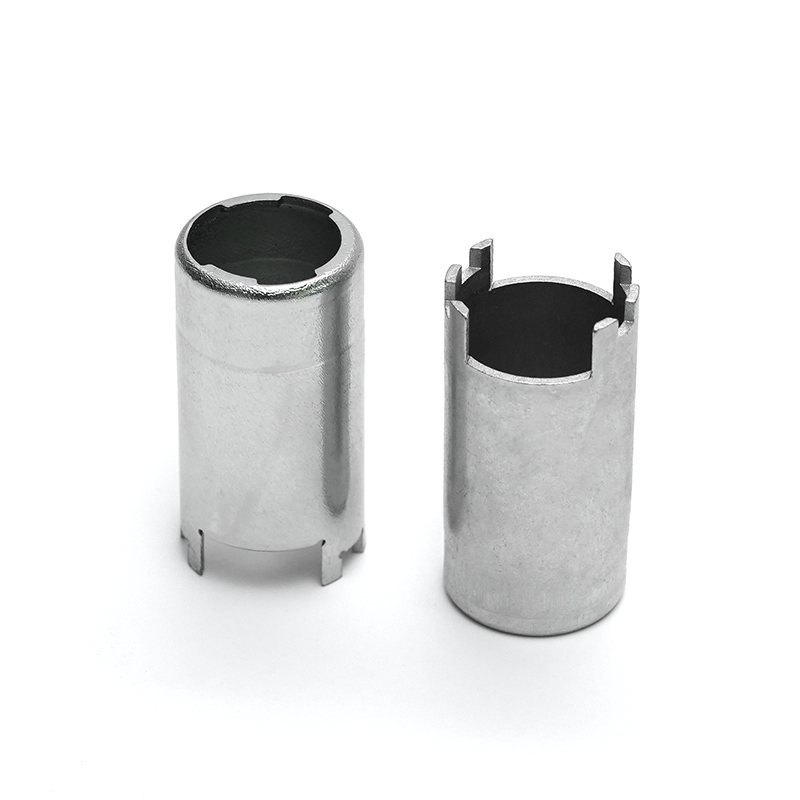
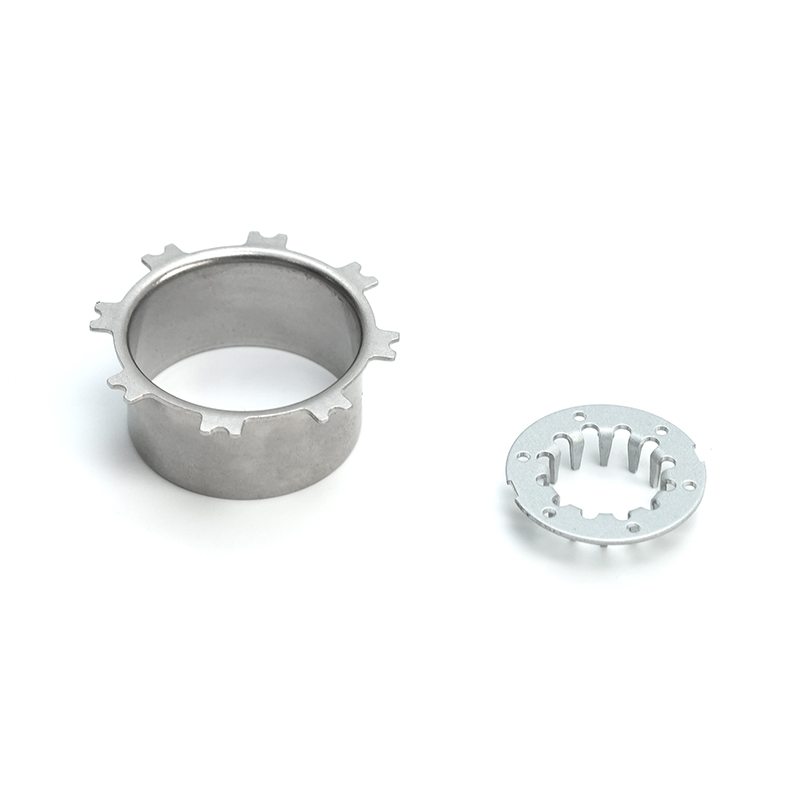
مهر زنی آلیاژ مس نقش مهمی اما اغلب دیده نشده در چرخش تجهیزات بازی می کند. قفس های یاتاقان مسی جدار نازک عناصر نورد را در یاتاقان های موتور الکتریکی با سرعت بالا حفظ می کنند و وزن سبک را با سازگاری عالی روان کننده ترکیب می کنند. درپوش های گرد و غبار برنجی و نگهدارنده های مهر و موم در عین حفظ موقعیت محوری دقیق در برابر آلودگی محافظت می کنند. این اجزا باید در برابر نیروهای گریز از مرکز، چرخه حرارتی از -40 درجه سانتیگراد تا 150 درجه سانتیگراد و میلیونها چرخه چرخشی بدون تغییر شکل مقاومت کنند.
راه حل های مدیریت حرارتی
از پره های سینک حرارتی CPU گرفته تا صفحات پایه نیمه هادی نیرو، قطعات مسی مهر و موم شده مسیر حرارتی لازم را برای حفظ دمای محل اتصال در محدوده عملکرد ایمن فراهم می کنند. آرایههای پرههای مسی اسکیتشده یا مهر شده، مساحت سطح بالا و افت فشار پایین هوا را ارائه میکنند که در خنکسازی سرور بسیار مهم است. توانایی مهر زنی هندسه های پیچیده باله و سپس لحیم کاری یا لحیم کاری آنها بر روی لوله های حرارتی، گستره ای از فرآیندهای تکمیلی را که یک تامین کننده مهر زنی شایسته می تواند هماهنگ کند، نشان می دهد.
منبع یابی قطعات مهر زنی مس: چک لیست خریدار
یک بسته RFQ که به خوبی آماده شده است، دقت نقل قول را تسریع میکند و عمق فنی تامینکننده را قبل از سرمایهگذاری ابزارآلات نشان میدهد. بخشهای زیر به طور خلاصه نشان میدهد که چه اطلاعاتی باید جمعآوری شود و چگونه میتوان شایستگی تولید را ارزیابی کرد.
قبل از درخواست قیمت چه چیزی باید آماده شود
- طراحی دقیق دو بعدی و مدل سه بعدی CAD: شامل تمام ابعاد بحرانی، تلورانس ها و مراجع مبنا.
- مشخصات مواد: درجه آلیاژ، درجه حرارت (به عنوان مثال، H02، H04)، و هر گونه گواهینامه ترجیحی تامین کننده.
- حجم سالانه و سرعت تحویل: کمیت کنید که آیا قطعه یک کالای ثابت است یا تقاضای پروژه محور.
- الزامات تکمیل سطح: مشخص کنید که آیا مس لخت قابل قبول است یا محدودیتهای مربوط به آبکاری، غیرفعال کردن یا تمیز کردن باقیماندهها اعمال میشود.
- محیط برنامه: محدوده دمای عملیاتی، قرار گرفتن در معرض مواد شیمیایی و مواد جفت کننده، خطرات پنهانی را نشان می دهد که بر انتخاب مواد و آبکاری تأثیر می گذارد.
تایید کیفیت و گواهینامه ها
یک تامین کننده صلاحیت مهر زنی مس، کنترل فرآیند آماری را از طریق شاخص های قابلیت فرآیند (Cpk ≥ 1.33 برای ویژگی های حیاتی) نشان می دهد و یک سیستم مدیریت کیفیت دارای گواهی ISO 9001 را حفظ می کند. برای قطعات ایمنی درجه یک خودرو، گواهی IATF 16949 یک لایه اضافی از جلوگیری از نقص و قابلیت ردیابی را اضافه می کند. گواهینامه های مواد دریافتی باید مطابق با ASTM B152 یا معادل آن را نشان دهد، و ردیابی مقدار زیادی از کارخانه انتظار استاندارد است. گزارشهای بازرسی مقاله اول شامل طرحبندی تمامبعدی، اندازهگیریهای رسانایی، و مقطع میکروگرافیک لبههای مهر شده، شواهد عینی از بلوغ فرآیند را ارائه میدهند.
ارزیابی قابلیت های تامین کننده
فراتر از قیمت هر قطعه، وسعت طراحی و ساخت ابزار داخلی، محدوده تناژ پرس (معمولاً 25 تا 400 تن برای مهر زنی مس) و عملیات ثانویه مانند ضربه زدن، پرچ کردن، یا بازرسی نوری خودکار را ارزیابی کنید. تأمینکنندهای که قالبهای مترقی خود را طراحی میکند و پایگاه داده تاریخچه ابزار را نگه میدارد، میتواند به تغییرات طراحی سریعتر واکنش نشان دهد و به طور فعالانه تعمیر و نگهداری ابزار را برنامهریزی کند. به دنبال تجربه مستند در تولید قفسهای باربر مسی با دیواره نازک، پرههای هیت سینک پیچیده یا نوارهای تماس پیوسته برنزی فسفر باشید - این کاربردها نیازمند دانش عمیق مواد و کنترل فرآیند هستند که خانههای مهر زنی عمومی فاقد آن هستند.
مهر زنی دقیق مس در تقاطع علم مواد، مهندسی ابزار و اقتصاد تولید حجم قرار دارد. با تثبیت مشخصات به نیازهای عملکردی غالب و پرسیدن زودهنگام سوالات فرآیند دقیق از تامین کنندگان، تیم های مهندسی و تدارکات می توانند قطعاتی را که اهداف عملکردی را برآورده می کنند بدون هزینه های مخفی ایمن کنند. بهترین نتایج مهر زنی مس از مشارکت های طراحی و تولید حاصل می شود که در آن تخصص مواد و ابزار تامین کننده از مرحله مفهومی به بعد درگیر است.